酒ディプロマ焼酎対策|本格焼酎・泡盛の原料・麹・蒸留・GI攻略ガイド

この記事を監修
平沼柊哉
酒学道場 代表・J.S.A.正会員
この記事の結論
- SAKE DIPLOMAの焼酎・泡盛分野は、公式の配点比率は非公開ながら出題範囲の大きな柱を占める
- 本格焼酎(単式蒸留焼酎)と連続式蒸留焼酎(甲類)の制度上の定義と製法の違いを押さえる
- 原料(芋・麦・米・黒糖・そば・タイ米)× 麹(黒・白・黄)× 蒸留(常圧・減圧)の組み合わせで整理する
- 地理的表示(GI)に指定されている5地域(壱岐・球磨・琉球・薩摩・奄美黒糖焼酎)の基準と特徴を整理する
- 泡盛の全麹仕込みや古酒(クース)の定義、蒸留の歴史的記録など重要事項を正確に理解する
SAKE DIPLOMA一次試験の焼酎・泡盛対策は、原料・麹・蒸留方式の3要素を掛け合わせて整理することから始めます。日本酒と焼酎は同じ米や麹を扱う場面があるものの、酒税法上の分類、使用する微生物、蒸留工程の有無、香味の形成機序が大きく異なります。日本酒の知識をそのまま流用するのではなく、焼酎独自の醸造論と法規制の枠組みを正しく捉え直すことが、合格基準に到達するための最短経路となります。
この記事の対象読者
- SAKE DIPLOMA一次試験の焼酎・泡盛分野でどこから手をつけるべきか迷っている方
- 本格焼酎と甲類焼酎の法的な違いや定義を正確に覚えたい方
- 原料ごとの製法、3種類の麹、常圧・減圧蒸留の香味特性を整理したい方
- GI(地理的表示)の産地ごとの指定要件や泡盛の独自ルールを網羅したい方
焼酎・泡盛の出題範囲と重要性
SAKE DIPLOMAの一次試験は、CBT方式(コンピュータ試験)により60分間で100問が出題されます。日本ソムリエ協会(J.S.A.)から分野別の配点割合や合格基準点は公表されていません。しかし、教本の構成や過去の出題傾向から見ても、焼酎・泡盛分野は日本酒の製法・原料と並ぶ主要な領域を占めています。
日本酒の愛好家や酒類業務の経験者であっても、焼酎の製造工程や法律上の細かな定義には不慣れなケースが少なくありません。仕込み方法の違い(一次仕込み・二次仕込み)、単式蒸留機の構造、クエン酸発酵の役割、産地ごとの伝統的製法など、覚えるべき固有名詞と技術用語が密集しています。出題比率が非公開であるからこそ、特定分野を削ることなく、満遍なく得点できる体制を整えておく必要があります。
本格焼酎と連続式蒸留焼酎(甲類)の酒税法上の違い
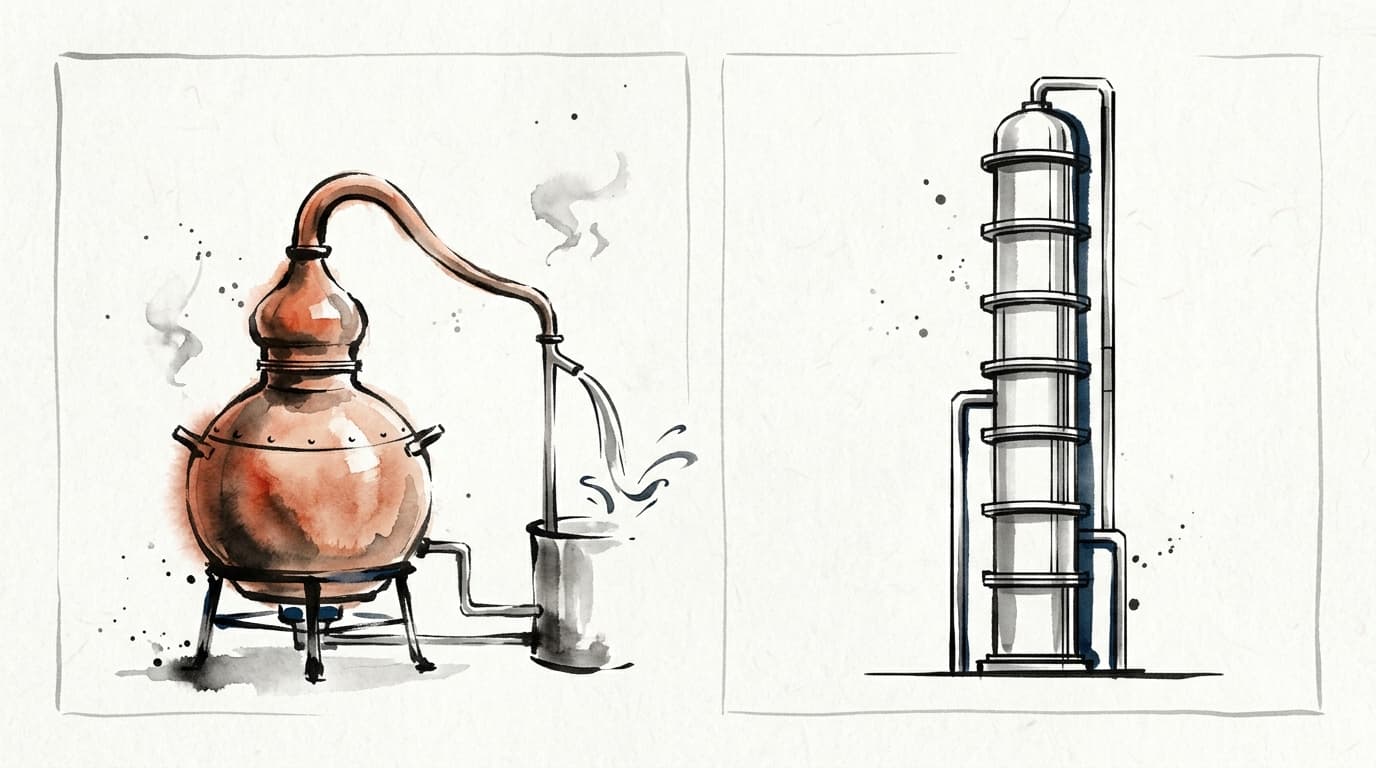
焼酎を学ぶ土台となるのが、酒税法における分類の正確な理解です。酒税法において、焼酎は「連続式蒸留焼酎」と「単式蒸留焼酎」の2つに大別されます。以前は「甲類」「乙類」と呼ばれていた区分に該当します。
| 項目 | 単式蒸留焼酎(旧乙類) | 連続式蒸留焼酎(旧甲類) |
|---|---|---|
| 蒸留機 | 単式蒸留機 | 連続式蒸留機 |
| 蒸留回数 | 1回(バッチ式) | 連続して複数回蒸留 |
| アルコール度数規定 | 45度以下 | 36度未満 |
| 香味の特徴 | 原料由来の風味や油分が残る | 高純度アルコールでクセが極めて少ない |
| 主な用途 | ストレート、ロック、水割り、お湯割り | チューハイ、サワーのベース、果実酒用 |
「本格焼酎」の表示基準
酒税法上の「単式蒸留焼酎」の中でも、特定の原料や伝統的製法を用いたものは「本格焼酎」と表示することが認められています。国税庁の定めた表示基準によると、以下の条件を満たす必要があります。
- 穀類または芋類、これらの麹を使用したもの
- 砂糖(黒糖)、米麹を使用したもの(奄美群島で製造される黒糖焼酎)
- 清酒粕を使用したもの(粕取り焼酎)
- その他政令で定められた特定の原料(そば、ごま、栗、しそなど)および麦麹や米麹を用いたもの
- 単式蒸留機で蒸留されたものであること
- 蒸留に際して香味料や添加物を一切加えないこと(水と原料、麹のみで造られる)
単式蒸留器を用いても、添加物を加えたり規定外の原料を使ったりしたものは「本格焼酎」を名乗ることができません。試験対策としては、単式蒸留機の仕組み、アルコール分上限(45度以下)、本格焼酎の表示要件を教本で確認しましょう。
原料別の製造特性と主要銘柄
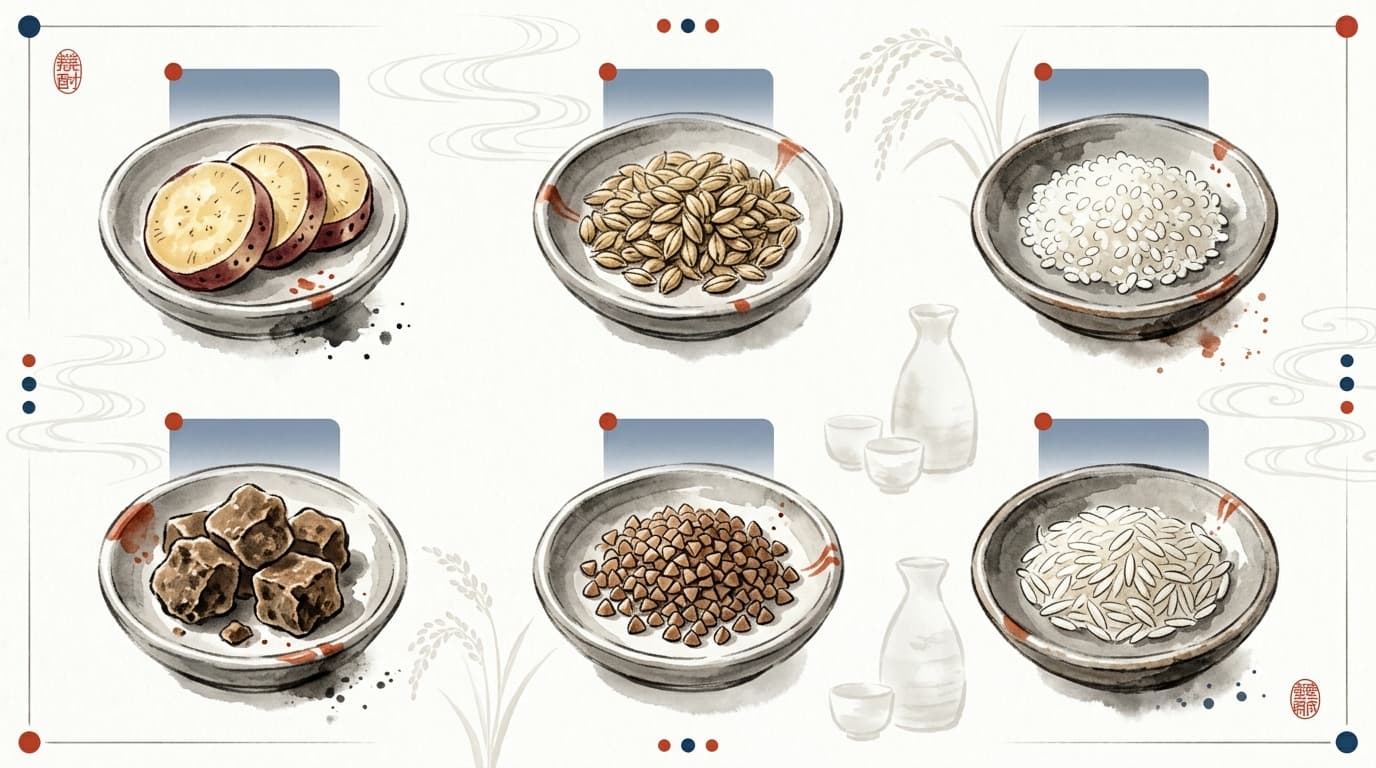
本格焼酎は原料の選択によって醪(もろみ)の成分や留出する香気成分が劇的に変化します。試験対策上、主原料となるサツマイモ、大麦、米、黒糖、そば、そして泡盛で使われるタイ米(インディカ米)の特性を整理します。
1. 芋焼酎(サツマイモ)
芋焼酎は鹿児島県および宮崎県を中心として造られています。サツマイモは収穫後の傷みが早く、腐敗しやすいため、鮮度が保たれているうちに処理(ヘタの切り落とし、洗浄、蒸煮)を行う必要があります。
- 主な品種:コガネセンガン(黄金千貫)が全仕込み量の多くを占める代表品種です。デンプン価が高く、甘く豊かな香気を生み出します。近年では、ジョイホワイト(柑橘様の香気成分モノテルペンアルコールを多く生成する)、シロユタカ、紫芋系(アヤムラサキなど、ポリフェノールやアントシアニン由来の華やかな香り)、紅芋系(ベニサツマなど、甘い焼き芋のような香り)など、品種の多様化が進んでいます。
- 仕込みの特徴:サツマイモは水分が多くデンプン質が崩れやすいため、米や麦で作った麹に水と酵母を加えて発酵させる「一次仕込み(酒母造り)」を最初に行います。約5〜7日かけて健全な酵母を増殖させた後、蒸したサツマイモと水を加えてさらに発酵させる「二次仕込み」を行う「二段仕込み」が一般的です。
- 代表的な銘柄群:森伊蔵、魔王、村尾をはじめ、鹿児島・宮崎両県に歴史ある蔵元が点在しています。
2. 麦焼酎(大麦)
麦焼酎の主原料は二条大麦です。精麦歩合を65%前後に削って使用します。産地と製法によって「長崎・壱岐」の伝統スタイルと、「大分」の近代スタイルの2系統に大別されます。
- 壱岐スタイル:麦焼酎発祥の地とされる長崎県壱岐市では、麦2に対し米麹1の割合(麦:米麹=2:1)で仕込みます。米麹由来の上品な甘みと旨味、麦由来の芳ばしさが調和した重厚な味わいが生まれます。
- 大分スタイル:1970年代に大分県で開発された製法で、麦麹を用い、主原料も大麦とする「麦100%」の仕込みが確立されました。減圧蒸留技術と組み合わせることで、すっきりとした軽快でフルーティーな酒質を実現し、全国的なブームの火付け役となりました。
- 主な銘柄:いいちこ、二階堂(大分)、壱岐(長崎壱岐)など。
3. 米焼酎(米)
米焼酎は熊本県南部の球磨(くま)地域(人吉市・球磨郡)が最大の産地として知られます。
- 原料と仕込み:米および米麹のみを原料とし、清酒と同じ並行複発酵を行わせた醪を蒸留します。日本酒用の酒造好適米だけでなく、一般米(うるち米)も幅広く使用されます。
- 香味特性:日本酒に似た華やかなエステル香や米本来のふくよかな甘み、クリーンな後口が特徴です。常圧蒸留による骨太でコクのある伝統タイプと、減圧蒸留による吟醸酒のような吟醸香を漂わせる淡麗タイプの双方が造られています。
- 主な銘柄:白岳、繊月、鳥飼、川辺など。
4. 黒糖焼酎(黒糖)
黒糖焼酎は、鹿児島県奄美群島(奄美大島、喜界島、徳之島、沖永良部島、与論島)でのみ製造が認められている特例的な焼酎です。
- 酒税法上の位置づけ:サトウキビから搾った糖蜜や黒糖のみを発酵させて蒸留すると、酒税法上は「ラム」に分類されます。しかし、奄美群島が1953年に日本へ本土復帰した際、伝統的な酒造りを維持するための特例措置として、「米麹を使用すること」を条件に本格焼酎としての製造・販売が認められました。
- 仕込みと味わい:一次仕込みで米麹と水、酵母を合わせて醪を育て、二次仕込みで溶解した黒糖蜜を加えます。黒糖由来のエキゾチックで甘やかな香りを持ちながら、糖分そのものは蒸留工程で残らないため、後味はドライで軽快なキレを持ちます。
- 主な銘柄:れんと、里の曙、朝日など。
5. そば焼酎(そば)
そば焼酎は、1973年に宮崎県五ヶ瀬町の雲海酒造によって世界で初めて開発されました。
- 原料と製法:そばの実(玄そばを脱皮したもの)を原料とします。そばは粘り気が少なく麹にしにくいため、当初は麦麹や米麹を用いた一次醪に蒸したそばを二次仕込みする手法が採られました。その後、技術開発によりそば麹を用いた「そば100%」の焼酎も造られるようになりました。
- 香味特性:そば特有の清涼感のある香りと、素朴で優しい甘みが感じられる軽やかな飲み口が特徴です。
6. 泡盛(タイ米・沖縄県)
泡盛は沖縄県で製造される蒸留酒で、焼酎のルーツとも深く関わっています。
- 主原料と麹菌:硬質で粘り気が少なく、製麹時に菌糸が米の内部に入り込みやすいタイ米(インディカ米)を使用します。麹菌には必ず「黒麹菌」のみを用います。
- 全麹仕込み:一般的な焼酎のように一次仕込み・二次仕込みに分けず、原料の米すべてを一度に黒麹にして仕込む「全麹仕込み(ぜんこうじしこみ)」を行います。これにより醪の酸度が高く保たれ、温暖多湿な沖縄の気候でも安全に発酵が進みます。
- 古酒(クース)の定義:泡盛を長期間貯蔵・熟成させたものを古酒と呼びます。かつては古い酒に新しい酒を注ぎ足していく伝統的な仕次ぎ(しつぎ)が行われてきました。現在の酒税法・規約では、「全量を3年以上貯蔵・熟成させたもの」でなければ「古酒」と表示できません(2015年に基準が厳格化され、以前のブレンド規定から変更されました)。
- 伝統的な度数:30度前後の製品が普及していますが、伝統的な本流の泡盛や古酒は40〜43度前後の高いアルコール分を保持しています。
主要原料の特徴一覧
| 原料 | 主要産地 | 主な仕込み方法 | 代表的な香味成分・特徴 |
|---|---|---|---|
| サツマイモ | 鹿児島、宮崎 | 米麹(または芋麹)+サツマイモ | モノテルペンアルコール、リッチで甘い芳香 |
| 大麦 | 大分、長崎(壱岐) | 麦麹+麦、または米麹+麦 | 麦香、香ばしさ、軽快または穀物様のコク |
| 米 | 熊本(球磨) | 米麹+米 | 吟醸エステル香、米のまろやかな甘み |
| 黒糖 | 鹿児島(奄美群島限定) | 米麹+黒糖 | 甘やかなエステル香、ドライな後味 |
| そば | 宮崎、長野 | 米麹・麦麹(またはそば麹)+そば | 素朴な穀物香、清涼感のある風味 |
| タイ米 | 沖縄 | 全麹仕込み(黒麹100%) | マッシュルーム香、オイリー、バニラ様熟成香 |
麹菌の3系統とその役割
焼酎造りにおいて、麹菌の選択は酒質と安全性を決定づける極めて重要な要素です。日本酒では主に黄麹菌が用いられますが、温暖な九州・沖縄で発展した焼酎造りでは、酸を生成する黒麹菌や白麹菌が主役となります。
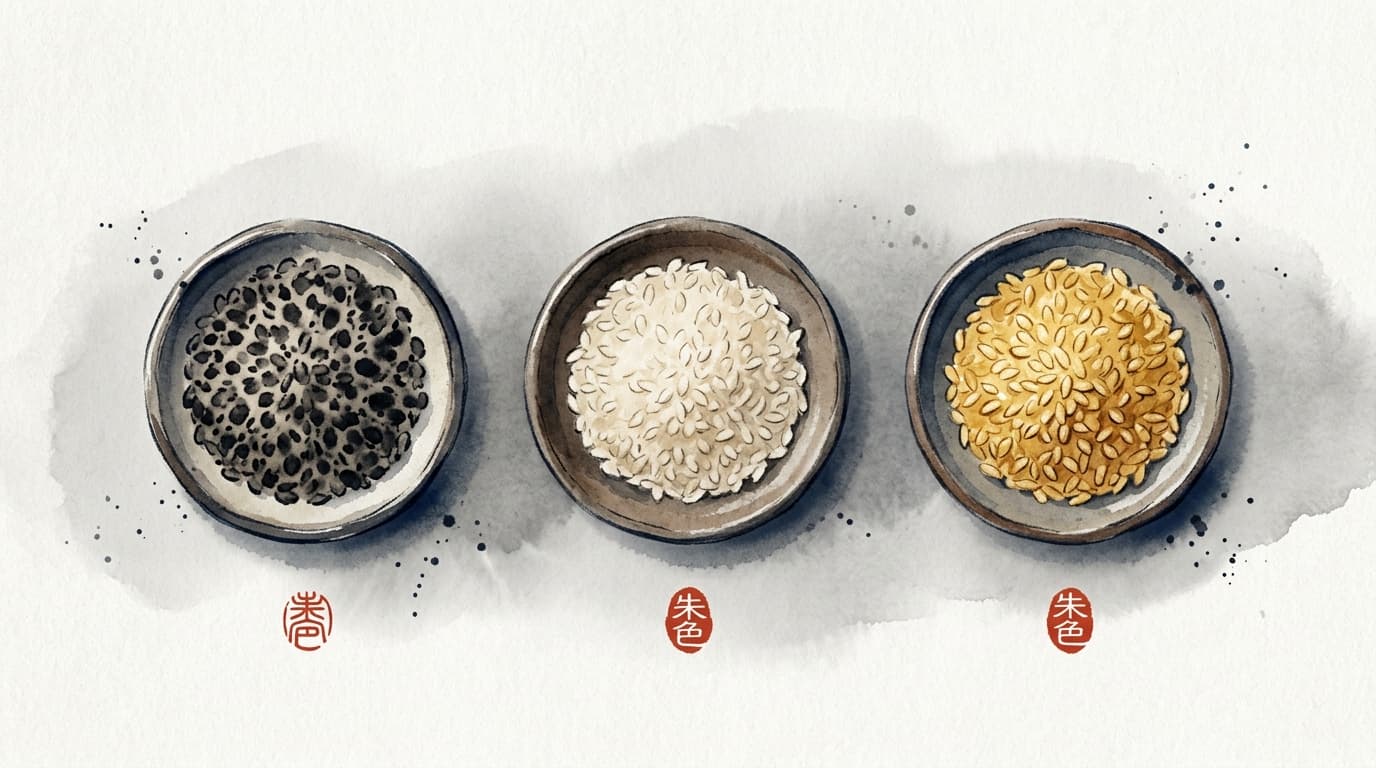
黒麹菌(アスペルギルス・アワモリ / アスペルギルス・リュウキュウエンシス)
沖縄の泡盛造りで古くから受け継がれてきた伝統的な麹菌です。デンプン糖化酵素を分泌すると同時に、多量のクエン酸を生成します。クエン酸によって醪のpHが低下し強酸性となるため、温暖多湿な環境下でも野生酵母や雑菌の繁殖を強力に抑制できます。味わいには濃厚で力強いコク、独特の骨太なボディがもたらされます。
白麹菌(アスペルギルス・カワチ)
1923年(大正12年)、税務署の技師であった河内源一郎氏が、黒麹菌の培養中に生じた突然変異の白色株を発見・分離したものです。黒麹菌と同様にクエン酸を生成する能力を持ちながら、胞子が黒く飛散しないため蔵内の衛生管理や作業性が大幅に改善されました。白麹で仕込んだ焼酎は、まろやかで軽快、キレの良いすっきりとした酒質に仕上がります。現在、本格焼酎造りにおいて最も広く使用されている麹菌です。
黄麹菌(アスペルギルス・オリゼ)
日本酒の醸造に古くから使われている伝統的な麹菌です。明治時代初期までは南九州の焼酎造りでも黄麹が使われていましたが、クエン酸を生成しないため、気温の高い南国では醪が腐敗(腐造)する事故が多発していました。黒麹菌や白麹菌の普及によって一時焼酎造りからは姿を消しましたが、近代的な温度管理設備が整った現在では、吟醸酒のようなフルーティーで華やかな香りを引き出すプレミアム焼酎などに再び採用されています。
麹菌3種の比較
| 項目 | 黒麹菌 | 白麹菌 | 黄麹菌 |
|---|---|---|---|
| 学名(代表例) | Aspergillus luchuensis | Aspergillus kawachii | Aspergillus oryzae |
| 起源・変遷 | 沖縄泡盛の伝統菌 | 1923年、河内源一郎氏が黒麹から分離 | 日本酒醸造の基本菌 |
| クエン酸生成 | 非常に多い | 多い | ほとんど生成しない |
| 雑菌防止能力 | 極めて高い | 高い | 低い(要温調設備) |
| 代表的な酒質 | 力強く重厚、スパイシー、骨太 | 軽快、まろやか、クリア | フルーティー、華やか、吟醸様 |
| 主な用途 | 泡盛(必須)、一部の芋・米焼酎 | 芋・麦・米焼酎全般の主流 | 日本酒、一部の個性派焼酎 |
単式蒸留の方式:常圧蒸留と減圧蒸留
発酵を終えた醪からアルコールと香気成分を取り出す蒸留工程には、「常圧蒸留」と「減圧蒸留」の2つの方式があります。蒸留器内部の気圧を制御することで、留出する成分と酒質が大きく変わります。
常圧蒸留(伝統製法)
大気圧と同じ状態(1気圧)で醪を加熱する方式です。水の沸点は約100度、エタノールの沸点は約78.3度ですが、醪全体の沸点は蒸留進行に伴って85〜90度以上に達します。高温で加熱されるため、醪中の成分が熱反応を起こし、原料由来の油分や高沸点化合物(フルフラールやジアセチルなど香ばしさやコクを与える成分)が留出液に溶け込みます。結果として、原料の風味が色濃く反映された、複雑で骨太な深い味わいの焼酎に仕上がります。
減圧蒸留(近代的製法)
1970年代に実用化された技術で、蒸留器の内部を真空ポンプで吸引し、気圧を0.1気圧程度まで下げて蒸留を行います。富士山の山頂でお湯が低い温度で沸騰するのと同様の原理で、醪を45〜50度前後の低温で沸騰させることができます。高沸点成分や雑味の原因となる油分の留出が抑えられ、低沸点のエステル類が優先的に抽出されるため、華やかでフルーティー、雑味がなくすっきりとしたクリーンな酒質になります。麦焼酎や米焼酎のライトな製品に多く採用されています。
蒸留方式の違いまとめ
| 比較項目 | 常圧蒸留 | 減圧蒸留 |
|---|---|---|
| 蒸留器内の圧力 | 1気圧(大気圧) | 約0.1気圧(減圧状態) |
| 醪の沸騰温度 | 約85〜100度 | 約40〜50度 |
| 留出する成分 | 高沸点成分、有機酸、原料由来の油分 | 低沸点エステル類、軽快な揮発成分 |
| 香味の方向性 | 重厚、芳醇、原料の個性が際立つ | 軽快、淡麗、フルーティー、すっきり |
| 登場時期 | 古来の伝統的技術 | 1970年代に実用化 |
焼酎・泡盛の地理的表示(GI)5地域
地理的表示(GI: Geographical Indication)とは、正しい産地と一定の品質基準を満たした特産品を保護・ブランド化する国際的な制度です。日本では国税庁長官が指定を行います。本格焼酎・泡盛の分野では、以下の5つの産地がGI指定を受けています。
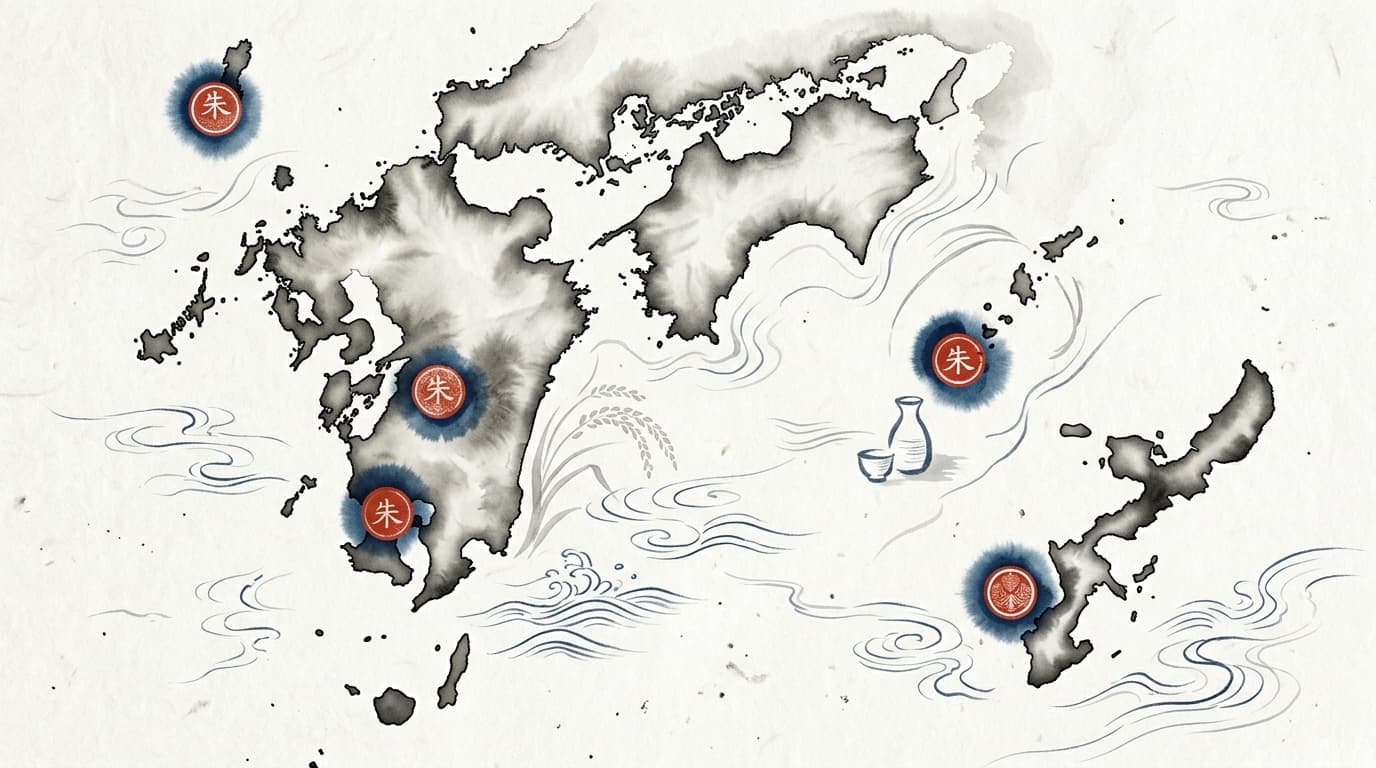
1. GI 壱岐(長崎県壱岐市)
- 指定年:1995年(酒類の地理的表示として日本で最初に指定されたグループ)
- 原料基準:大麦と米麹を使用すること。配合比率は重量比で「大麦2以上、米麹1」であること。
- 水および製法:壱岐市内の地下水を用い、壱岐市内で単式蒸留機により蒸留され、容器詰めまで行われていること。
- 特徴:麦焼酎発祥の地としての伝統を守り、米麹の甘みと麦の香ばしさが一体となった香味を持ちます。
2. GI 球磨(熊本県人吉・球磨地域)
- 指定年:1995年
- 原料基準:米および米麹のみを使用すること(国内産米に限る)。
- 水および製法:球磨地方の水を用い、球磨地方(人吉市および球磨郡の町村)で蒸留・容器詰めが行われていること。
- 特徴:球磨川水系の清冽な水で仕込まれ、500年以上の歴史を誇る純米焼酎の産地です。
3. GI 琉球(沖縄県)
- 指定年:1995年
- 原料基準:米麹(黒麹菌により製麹されたもの)および水のみを原料とすること。
- 製法要件:沖縄県内で単式蒸留機により蒸留され、県内で容器詰めされていること。全麹仕込みが必須。
- 特徴:インディカ米全麹仕込みによるオイリーで濃厚な風味。3年以上熟成した100%の製品のみが「古酒」を表示できます。
4. GI 薩摩(鹿児島県 ※奄美群島を除く)
- 指定年:2005年
- 原料基準:鹿児島県産のサツマイモ、米麹(国内産米)または芋麹(鹿児島県産サツマイモ)を使用すること。
- 水および製法:鹿児島県内(奄美市および大島郡を除く)の水を用い、同地域内で単式蒸留・容器詰めを行うこと。
- 特徴:豊かなサツマイモの香りと甘みを持つ芋焼酎の代名詞的産地です。
5. GI 奄美黒糖焼酎(鹿児島県奄美群島)
- 指定:地理的表示(GI)としては2021年に指定告示。
- 原料基準:黒糖および米麹(国内産米または輸入米)を使用すること。
- 水および製法:奄美群島内の水を用い、奄美群島内で蒸留・容器詰めを行うこと。
- 特徴:サトウキビの豊かな風味と米麹の旨味が調和した、奄美群島独自の伝統酒です。
GI 5産地の要点整理
| GI名 | 対象地域 | 主原料の規定 | 仕込み水・製造場所 |
|---|---|---|---|
| 壱岐 | 長崎県壱岐市 | 大麦2/3以上、米麹1/3以下 | 壱岐市内の水/壱岐市内 |
| 球磨 | 熊本県人吉・球磨地方 | 米、米麹のみ | 球磨地方の水/球磨地方内 |
| 琉球 | 沖縄県 | 米麹(黒麹菌)のみ | 沖縄県内の水/沖縄県内 |
| 薩摩 | 鹿児島県(奄美除く) | 鹿児島県産サツマイモ、米麹または芋麹 | 鹿児島県内の水/県内(奄美除く) |
| 奄美黒糖焼酎 | 鹿児島県奄美群島 | 黒糖、米麹 | 奄美群島内の水/奄美群島内 |
焼酎の伝来と歴史的背景
蒸留酒の製造技術が日本にどのように伝来したかについては、複数のルートが学説として論じられています。有力な経路としては、タイなどの東南アジアから琉球王国(沖縄)へ伝わった南方ルート、中国大陸から直接伝わったルート、朝鮮半島を経由して対馬や北部九州へ伝わった北方ルートが挙げられます。
日本最古の焼酎の記録(郡山八幡神社)
試験対策において最も重要な年代記号が、1559年(永禄2年)の記録です。鹿児島県伊佐市(旧大口市)にある「郡山八幡神社」の本殿解体修理の際、宮殿(厨子)の木片から落書きが発見されました。
そこには、工事に携わった2名の大工が「施主がケチで一度も焼酎を振る舞ってくれなかった」という内容の不満を書き残していました。この墨書銘が、日本国内の文献・現物資料において「焼酎」という文字が確認できる最古の記録とされています。当時の焼酎に言及した資料として知られる第一級の歴史資料です。
近代の技術革新と消費動向
明治から昭和、平成にかけて、焼酎製造は科学的知見の導入によって大きく近代化しました。
- 明治時代末期〜大正時代:河内源一郎氏による泡盛黒麹菌からの白麹菌の分離(1923年)。これにより九州全域で温暖期でも安全な仕込みが可能になり、腐造事故が激減しました。
- 1970年代(第1次焼酎ブーム):減圧蒸留機の開発と麦100%仕込み技術の確立。大分麦焼酎を中心とした軽快な味わいが支持を集め、全国的な消費拡大につながりました。
- 1980年代(第2次焼酎ブーム):酎ハイ(チューハイ)やウーロン茶割りの流行による甲類焼酎の消費拡大と、本格焼酎のロック・水割りスタイルの定着。
- 2000年代初頭(第3次本格焼酎ブーム):本格芋焼酎の品質向上と健康志向(本格焼酎は糖質・プリン体が極めて少ない特性)が後押しとなり、プレミアム銘柄への需要が急騰。2003年には統計史上初めて本格焼酎の出荷量が日本酒の出荷量を逆転する現象が起きました。
焼酎・泡盛のテイスティングとサービス
SAKE DIPLOMA二次試験では、日本酒だけでなく焼酎のテイスティングも課されます。外観、香り、味わいの3要素を言語化し、原料と製法(常圧か減圧か)を正確に推測するスキルが求められます。
外観の観察
本格焼酎は基本的に無色透明ですが、長期の樽貯蔵を行った銘柄は淡い琥珀色を帯びることがあります。ただし、酒税法および関連法規により、単式蒸留焼酎は一定以上の濃い色度(着色度)を持つことが制限されており、ウイスキーのような濃褐色にはなりません。
香りの分類と特徴成分
原料由来の特徴的な香りを捉えることが品種識別の鍵となります。
- 芋焼酎:蒸したサツマイモの甘い香り。モノテルペンアルコール(リナロール、シトロネロール、ネロールなど)に起因するマスカットや柑橘、ラベンダーのような華やかな芳香。
- 麦焼酎(常圧):麦焦がし、麦茶、香ばしいトーストやナッツの香り。
- 麦焼酎(減圧):青リンゴやバナナのような軽快なエステル香、ミネラル香。
- 米焼酎:炊いたご飯の穏やかな香り、清酒の吟醸香に似たリンゴや洋梨のエステル香。
- 黒糖焼酎:サトウキビの搾り汁、黒糖、キャラメル、ドライフルーツのような甘やかな芳香。
- 泡盛:オイリーな香り、マッシュルーム、キノコ様の発酵香。古酒ではバニラ香(バニリン)、ココナッツ様の甘い熟成香。
飲用温度と割り方
焼酎はストレートやオン・ザ・ロックスだけでなく、加水や温度変化によって表情を大きく変えます。
- お湯割り:特に常圧蒸留の芋焼酎などに適した伝統的な飲み方です。先に器へお湯を注ぎ、後から焼酎を注ぐことで、比重の差から自然に対流が起き、均一に混ざり合います。湯気とともに揮発性の香気成分が立ち上がり、豊かな香りが口いっぱいに広がります。目安としては「ロクヨン(焼酎6:お湯4)」や「ゴーゴー(5:5)」が好まれます。
- 前割り:あらかじめ焼酎と水を好みの比率でブレンドし、数日間寝かせておく手法です。アルコール分子と水分子が水素結合によってしっかり馴染み、角の取れた驚くほどまろやかな口当たりになります。飲む直前にぬる燗に温めて供されることもあります。
効率的な学習の進め方
膨大な固有名詞を無秩序に暗記しようとすると混乱を招きます。以下の順序に沿って知識を整理していく計画をおすすめします。
1. 軸となる対比表を頭に入れる
まずは「甲類と本格焼酎の違い」「常圧蒸留と減圧蒸留の違い」「黒麹・白麹・黄麹の違い」という2項・3項対比を完璧にします。ここが曖昧なままだと、各論の理解が定着しません。
2. 原料別のスペックを埋める
主原料(芋・麦・米・黒糖・そば・タイ米)ごとに、「産地」「仕込み方法(一次・二次、全麹)」「代表品種」「香味特性」を箇条書きで書き出せるように練習します。
3. GI 5地域の規定を横断して比較する
長崎壱岐(麦・米麹)、熊本球磨(米)、沖縄琉球(黒麹全麹)、鹿児島薩摩(サツマイモ)、奄美黒糖焼酎(黒糖・米麹)について、原料の産地指定や使用比率のルールを横並びで比較暗記します。
読む(インプット)
情報を入れるだけでは
神経回路は強化されない
記憶定着率:低い
思い出す(アウトプット)
思い出す作業によって
神経回路が強化される
記憶定着率:高い
知識を整理したら、過去の試験傾向を意識した練習問題を繰り返し解き、曖昧な用語を教本で調べ直す反復作業を重ねてください。基礎知識を論理的につなぎ合わせておくことが、一次試験の安定した得点と、二次試験の的確なテイスティングコメントへと結実します。
関連記事もあわせてご覧ください。
- 酒ディプロマ過去問の出題傾向【2025年最新】1次試験の重要キーワード早見表
- 【2026年版】酒ディプロマ一次試験に受かる勉強法|2025年度の出題傾向と合格戦略
- 酒ディプロマの勉強法|科学が証明する「本当に効く」独学合格メソッド3選
関連記事・学習ツール
よくある質問
酒ディプロマの焼酎分野はどの程度出題されますか?
SAKE DIPLOMA試験の配点や出題比率は公式には非公開です。ただし、出題範囲の中で焼酎・泡盛は日本酒醸造と並ぶ大きな柱となっており、幅広い知識が問われるため、十分な対策時間を割り当てることが推奨されます。
本格焼酎と甲類焼酎の違いは何ですか?
蒸留方式とアルコール度数の基準が異なります。本格焼酎(単式蒸留焼酎)は単式蒸留器で蒸留を行い、アルコール度数は45度以下です。原料本来の風味が豊かに残ります。連続式蒸留焼酎(甲類)は連続式蒸留器で高純度のアルコールを精製し、アルコール度数は36度未満で、クリアでクセのない味わいが特徴です。
焼酎で使われる麹3種(白麹・黒麹・黄麹)の特徴は?
黒麹は温暖な沖縄で泡盛用に発展し、クエン酸を多量に生成して雑菌繁殖を防ぎ、力強い風味をもたらします。白麹は黒麹の変異種として発見され、クエン酸を生成しながら軽快でまろやかな味わいに仕上がります。黄麹は日本酒で使われる伝統的な麹で、クエン酸を生成しないため管理に注意を要しますが、華やかな香りを生み出します。
焼酎・泡盛で指定されているGI(地理的表示)地域は?
国税庁が指定する酒類の地理的表示(GI)には、「壱岐」(長崎県・麦焼酎)、「球磨」(熊本県・米焼酎)、「琉球」(沖縄県・泡盛)、「薩摩」(鹿児島県・芋焼酎)、「奄美黒糖焼酎」(鹿児島県奄美群島・黒糖焼酎)の5地域があります。
焼酎分野の効率的な暗記方法はありますか?
原料、麹の種類、蒸留方式(常圧・減圧)の3つの要素を縦横に組み合わせたマトリクス表を作成して整理する方法が有効です。これに主要産地やGIの要件を関連付けることで、体系的に知識を定着させることができます。
📝 更新履歴
- 2026年4月18日:初版公開
- 2026年9月17日:本文と関連情報を見直し、説明を整理
関連記事
SAKE DIPLOMAの一次試験免除制度まとめ|有効期限・回数と再出願の手順
SAKE DIPLOMA(酒ディプロマ)の一次試験免除制度について解説。免除期間(翌5年以内・最大3回)の数え方、再出願時の注意点、過去の受験記録の確認項目、2026年度実績の受験費用まで整理しました。
酒ディプロマ教本の効率的な読み方|ページ順に頼らず重要分野から攻略する学習手順
SAKE DIPLOMAの教本はページ数と試験での重要度が一致しません。1ページ目から通読すると後半の焼酎・泡盛にたどり着く前に失速しがちです。醸造や焼酎を優先する読む順番、問題演習と教本の往復手順、二次試験の論述を見据えた活用法を解説します。
日本酒の資格を比較|唎酒師・SAKE DIPLOMA・日本酒検定の内容と費用
日本酒の資格を、学習内容・認定方法・団体へ支払う費用で比較します。唎酒師、SAKE DIPLOMA、日本酒検定の違いを知り、目的に合う学び方を選びましょう。